PLC控制柜与数据采集终端的协同应用:构建高效设备联网方案
在一条年产30万件的汽车零部件产线上,12台PLC控制柜各自为政,生产数据靠人工每小时抄录一次——这是不少制造企业设备联网改造前的真实写照。等到数据汇总到MES系统时,异常已经发生了40分钟。问题不在PLC本身,而在于控制层与数据层之间缺少一条高效、稳定的数据通路。数据采集终端的引入,正是为了打通这"最后一米"。
PLC控制柜在数据采集中的角色定位
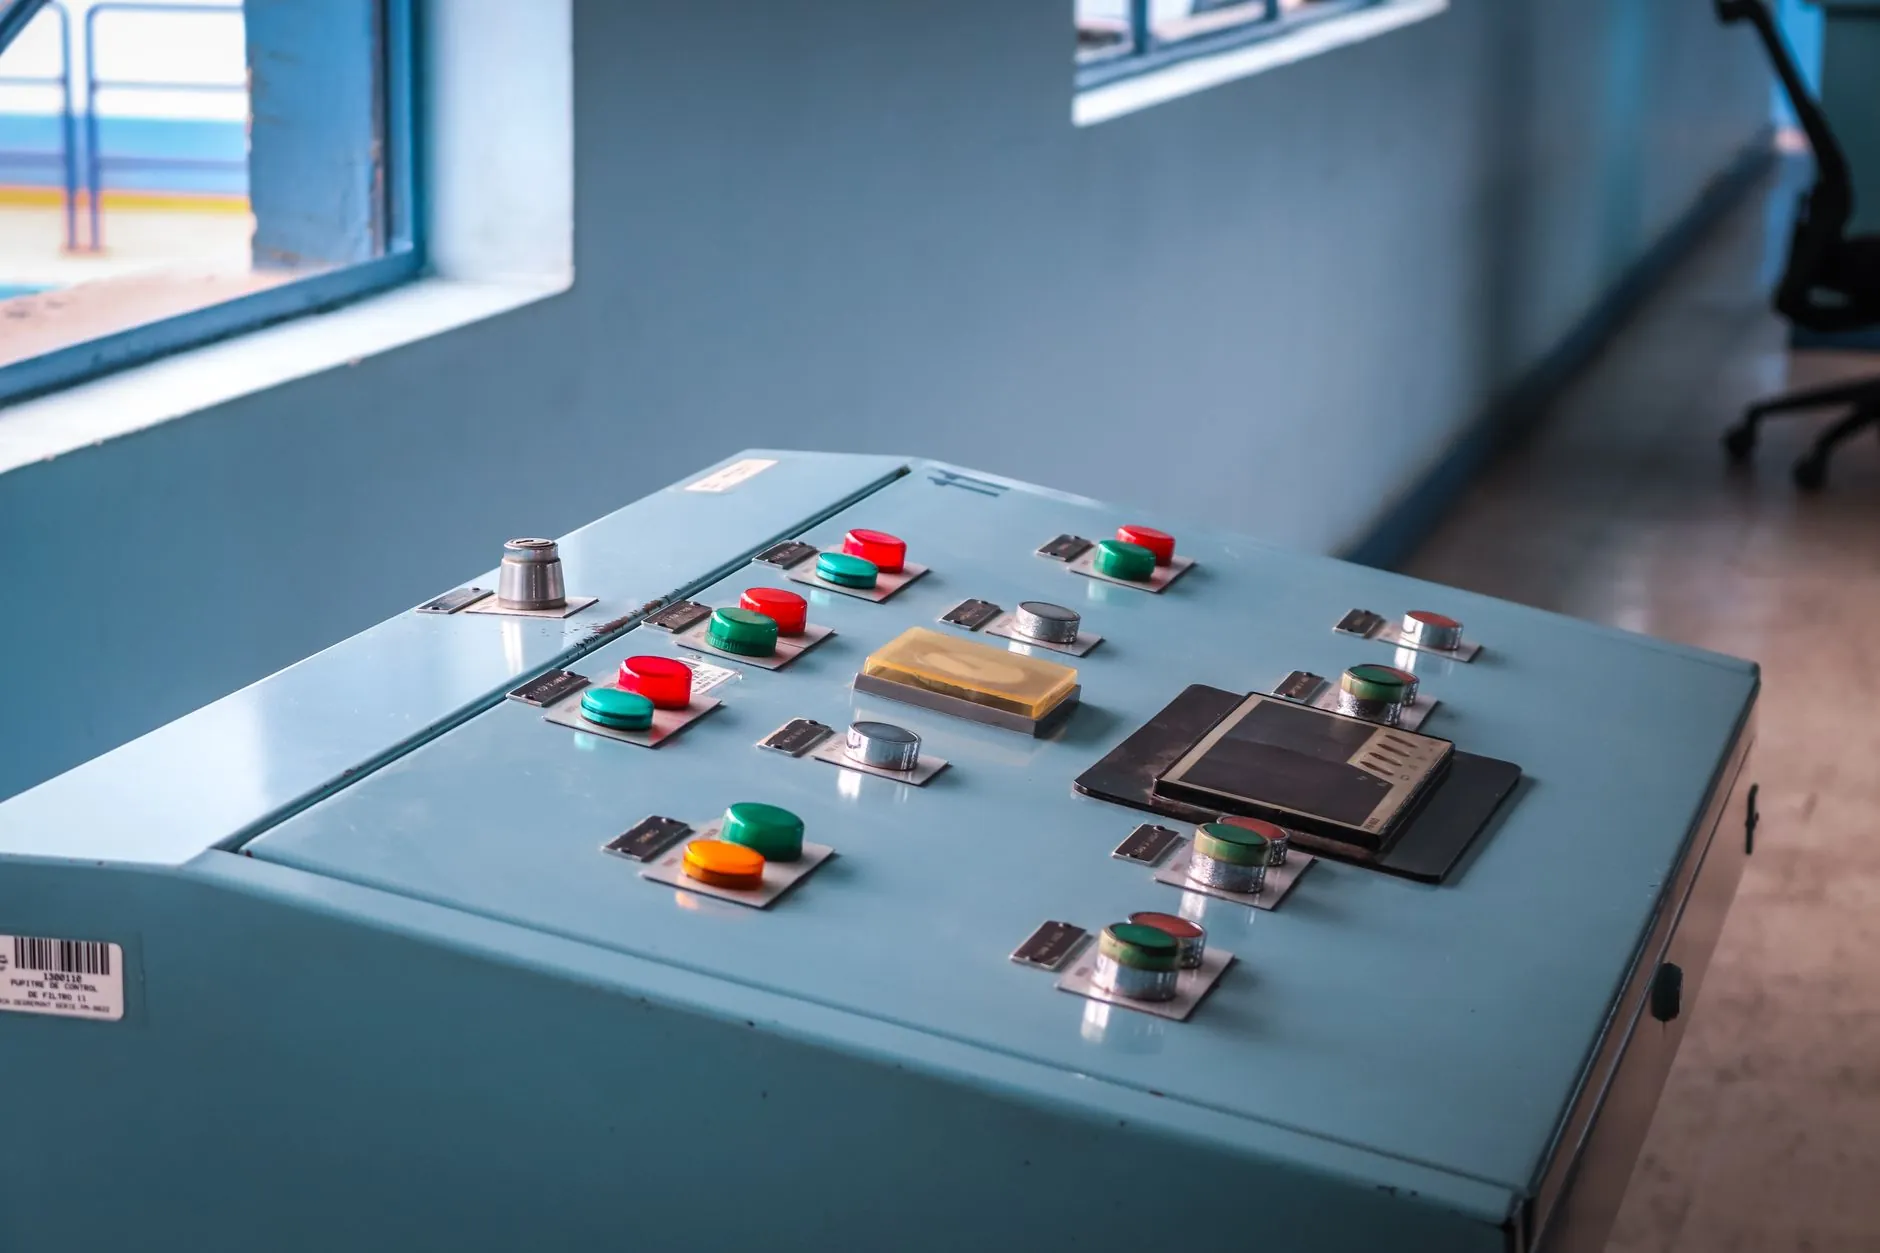
PLC控制柜是工业自动化现场的"执行大脑",负责逻辑控制、时序控制和设备联锁。它内部通常集成CPU模块、I/O模块、通信模块、电源模块及各类继电器、接触器。在设备联网场景中,PLC控制柜不仅是控制核心,更是最主要的数据源——设备的启停状态、运行参数、报警信息、产量计数,几乎都沉淀在PLC的寄存器地址中。
但PLC的原生通信能力有限。以西门子S7-1200为例,其内置Profinet接口主要面向编程和HMI通信,若要同时向多个上位系统推送数据,直接由PLC承担会产生通信负载过高、响应延迟等问题。这就为数据采集终端留出了明确的技术生态位。
数据采集终端如何与PLC控制柜协同
数据采集终端的核心价值在于"翻译"和"中转"。它通过工业协议(如Modbus TCP、OPC UA、S7协议、EtherNet/IP等)与PLC控制柜建立通信,周期性地读取指定寄存器地址的数据,再经由MQTT、HTTP或数据库接口将数据推送至云端或本地服务器。
典型的协同架构包含以下环节:
- 协议匹配:确认PLC品牌与型号,选择对应的通信驱动。例如三菱FX系列走MC协议,欧姆龙NJ系列走EtherNet/IP。
- 点位规划:梳理需要采集的关键变量,形成点位表(Tag List),避免无效数据占用带宽。
- 采集频率设定:根据工艺节拍设定轮询周期,一般关键状态量200ms~1s,工艺参数1~5s即可。
- 边缘预处理:在终端侧完成滤波、单位换算、报警判断,减少上行数据量。
- 断线缓存与续传:网络波动时本地缓存数据,恢复后自动补传,保证数据完整性。
这套方案的核心优势在于:不改动PLC原有控制程序,通过旁路采集实现设备联网,改造风险低、停机时间短。
实际部署中的关键注意事项
不少项目在实验室跑通、到了车间却频繁掉线,问题往往出在细节上。网络层面,建议将PLC控制柜与数据采集终端划分在同一VLAN内,避免跨网段带来的延迟和丢包;终端供电应与PLC控制电源分开回路,防止PLC启停时的电压波动影响终端运行。电磁干扰方面,通信线缆应远离变频器输出线,必要时使用屏蔽双绞线并单端接地。
另一个容易被忽视的点是IP地址规划。产线设备联网规模扩大后,建议按"产线-工位-设备"三级规则分配地址段,并在终端侧做好设备台账,否则后期运维排查会非常被动。
常见问题与应对思路
- 采集数据与实际状态不同步:检查轮询周期是否大于PLC扫描周期,必要时启用PLC侧的中断触发方式推送变化数据。
- 多台上位机同时读取导致PLC通信阻塞:引入数据采集终端作为统一数据出口,上位系统只与终端交互,不再直连PLC。
- 老旧PLC无以太网接口:可通过RS-485转以太网网关或串口采集终端实现接入,协议层面走Modbus RTU转Modbus TCP。
中极智联在多个离散制造和流程工业项目中,采用PLC控制柜与数据采集终端分层部署的方式,将设备联网的实施周期从传统的2~3周压缩至3~5天。关键在于前期点位梳理的颗粒度和通信参数的标准化配置。对于正在推进工业自动化升级的企业而言,这套协同方案不是最复杂的,但往往是投入产出比最务实的选择。