PLC控制柜与数据采集终端的协同应用方案设计解析
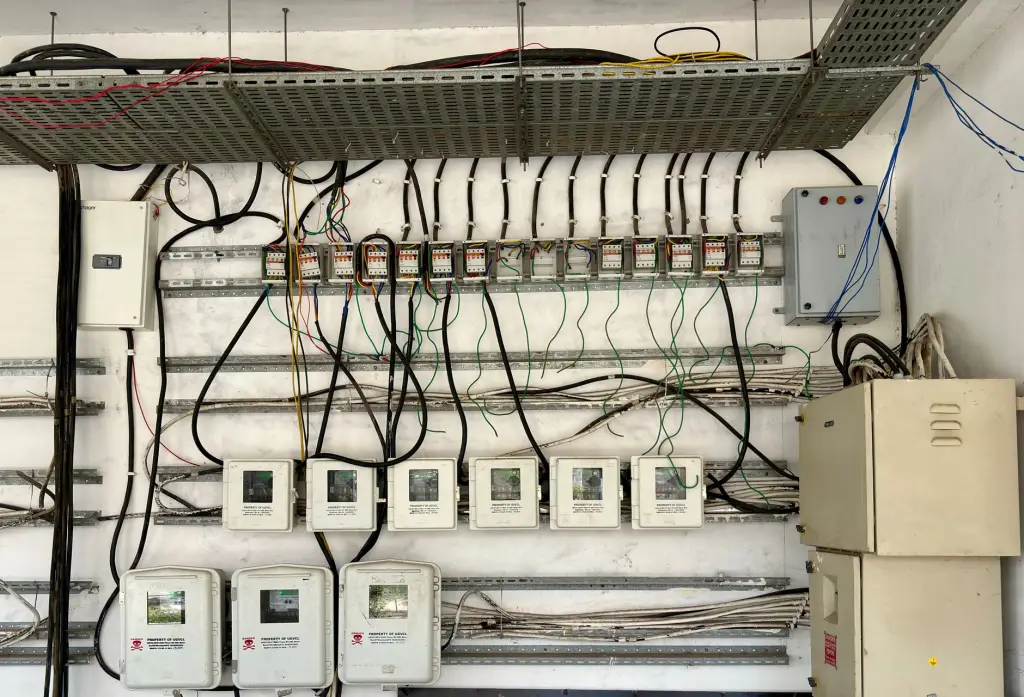
在一条汽车零部件焊接产线上,6台PLC控制柜各自承担着焊接、搬运、检测等工序的逻辑控制,但生产主管每天仍需人工抄录各柜体的运行状态。这种"控制层孤岛"现象在中小型制造企业中相当普遍——设备能自动运行,但数据无法自动流动。
一、协同应用要解决的核心问题
PLC控制柜负责实时逻辑运算与执行输出,数据采集终端则承担协议转换与边缘计算。两者协同的本质,是打通OT层与IT层之间的数据链路。实际项目中常见的障碍有三类:
- 协议碎片化:西门子S7、三菱MC、欧姆龙FINS等私有协议并存,采集终端需支持多协议解析
- 实时性错配:PLC扫描周期通常在10-50ms,而采集终端的上报周期可能是秒级,需要合理设置采集频率避免通信拥塞
- 数据语义缺失:PLC寄存器地址本身不携带工程含义,需在采集终端侧完成标签映射与量纲转换
二、方案设计的关键技术环节
硬件层:串口与以太网并行
多数存量PLC控制柜仍以RS-485串口为主要通信方式。采集终端应同时具备串口与以太网接口,串口侧通过Modbus RTU轮询获取寄存器数据,以太网侧则可用S7协议或OPC UA直接读取。对于新增产线,建议优先选用支持OPC UA over TSN的PLC型号,从源头降低集成难度。
边缘计算层:数据预处理策略
采集终端不应只做"透传"。在边缘侧完成以下处理能显著减轻上层平台压力:
- 死区压缩:对温度、压力等缓变量设置±0.5%的死区阈值,仅在超出时上报
- 报警本地化:将PLC的故障码在终端侧直接映射为可读文本,缩短排查路径
- 断网缓存:终端内置存储,网络恢复后按时间戳补传,避免数据断点
平台层:设备联网与可视化
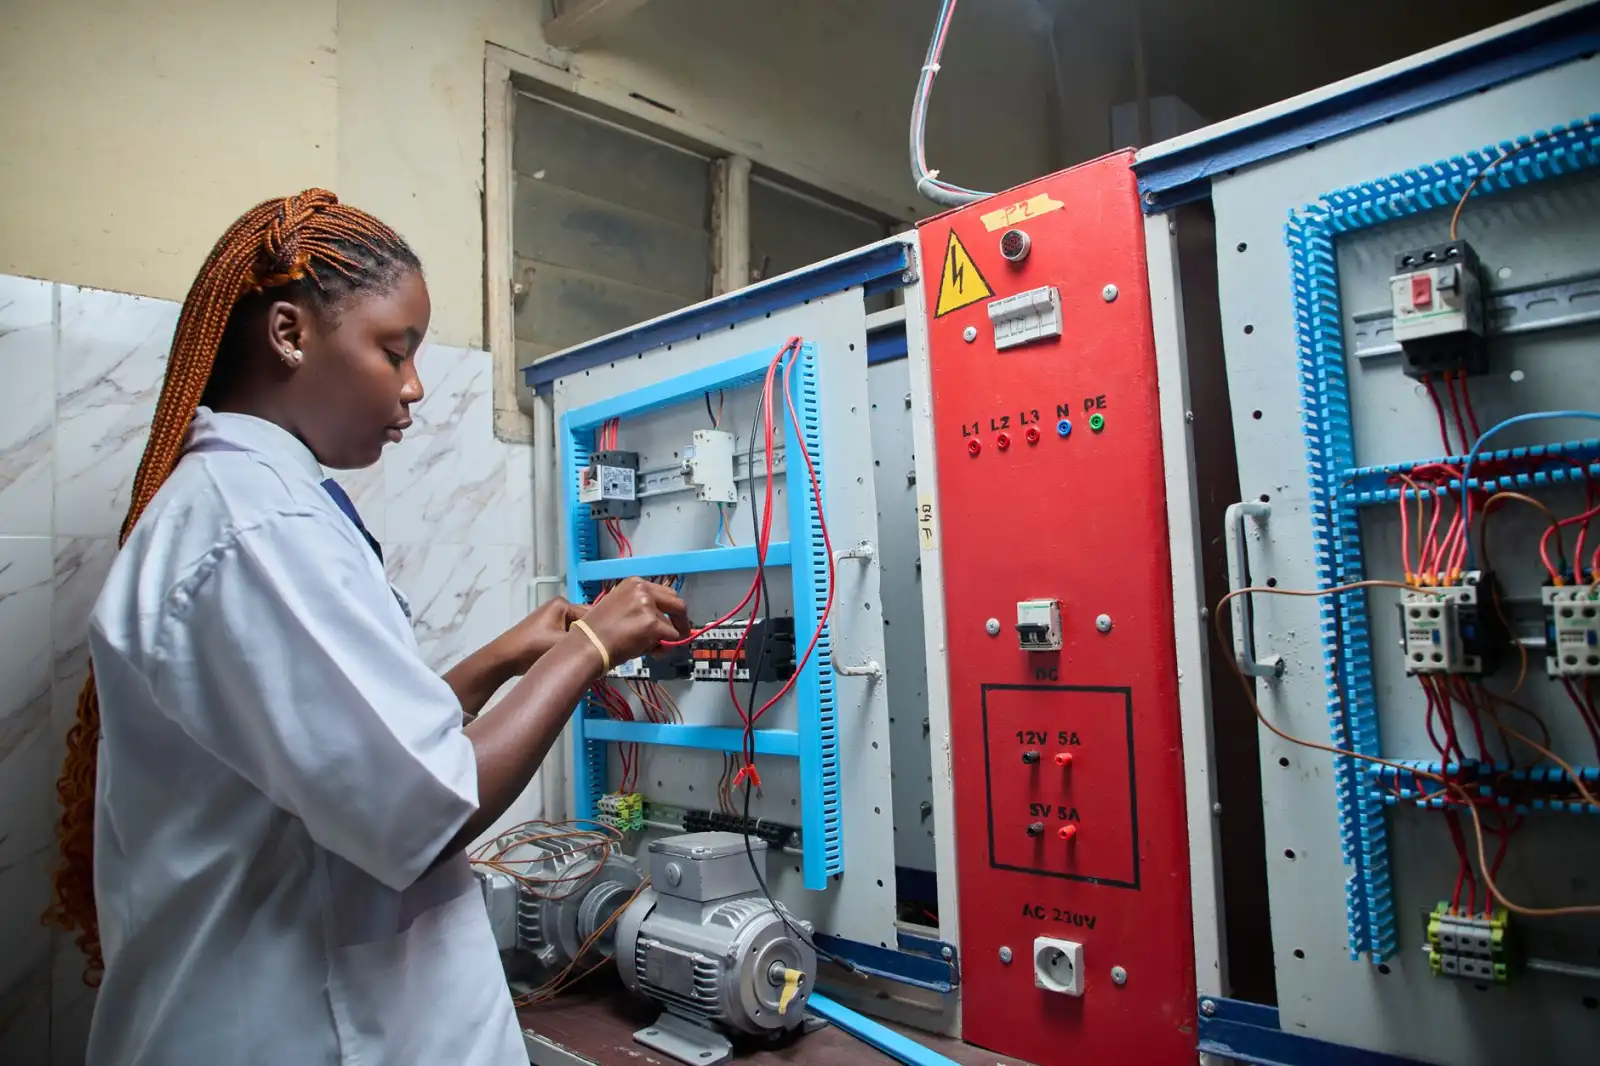
数据采集终端通过MQTT或HTTP协议将结构化数据推送至云端或本地服务器,实现设备联网。在工业自动化项目中,建议采用"一柜一映射"原则:每台PLC控制柜的I/O点位在平台上建立独立设备模型,包含点位名称、数据类型、报警阈值等属性。这样后续新增产线时,只需复制模型模板即可快速部署。
三、落地实践中的几点建议
从多个现场调试经验来看,采集终端与PLC控制柜的协同调试最好遵循"先通后优"的节奏。初期不必追求全量点位采集,先选取10-15个关键工艺参数验证链路稳定性,确认通信无丢包后再逐步扩展。另外,采集终端的供电建议独立于PLC柜内24V电源,避免PLC负载波动导致终端重启。
中极智联(天津)网络科技有限公司在工业自动化数据采集领域积累了多行业实施经验,可针对不同品牌PLC控制柜提供适配的采集终端选型与组网方案。
随着边缘AI芯片成本下降,未来的数据采集终端将不只是"搬运"数据,而是能在本地完成简单的异常检测与预测性维护推理。PLC控制柜与采集终端的边界也会逐渐模糊——部分高端PLC已内置OPC UA服务端和Web服务器,设备联网正从"外挂式"走向"原生式"。对于正在规划产线升级的企业,选型时预留数据接口的开放性,比当下多采集几个点位更有长期价值。