PLC控制柜在工业自动化产线中的核心作用与技术选型要点
在一条典型的汽车零部件自动化产线上,每天有超过2000个传感器信号需要被实时处理,数十台伺服电机、变频器和机器人需要协同动作。这些控制指令的中枢,往往就是一台看似普通的PLC控制柜。它不像机器人本体那样引人注目,却决定了整条产线的节拍、良率和可维护性。理解PLC控制柜的工程逻辑,对于产线规划者和设备工程师而言,是一项绕不开的基本功。
PLC控制柜为何是产线的"神经中枢"
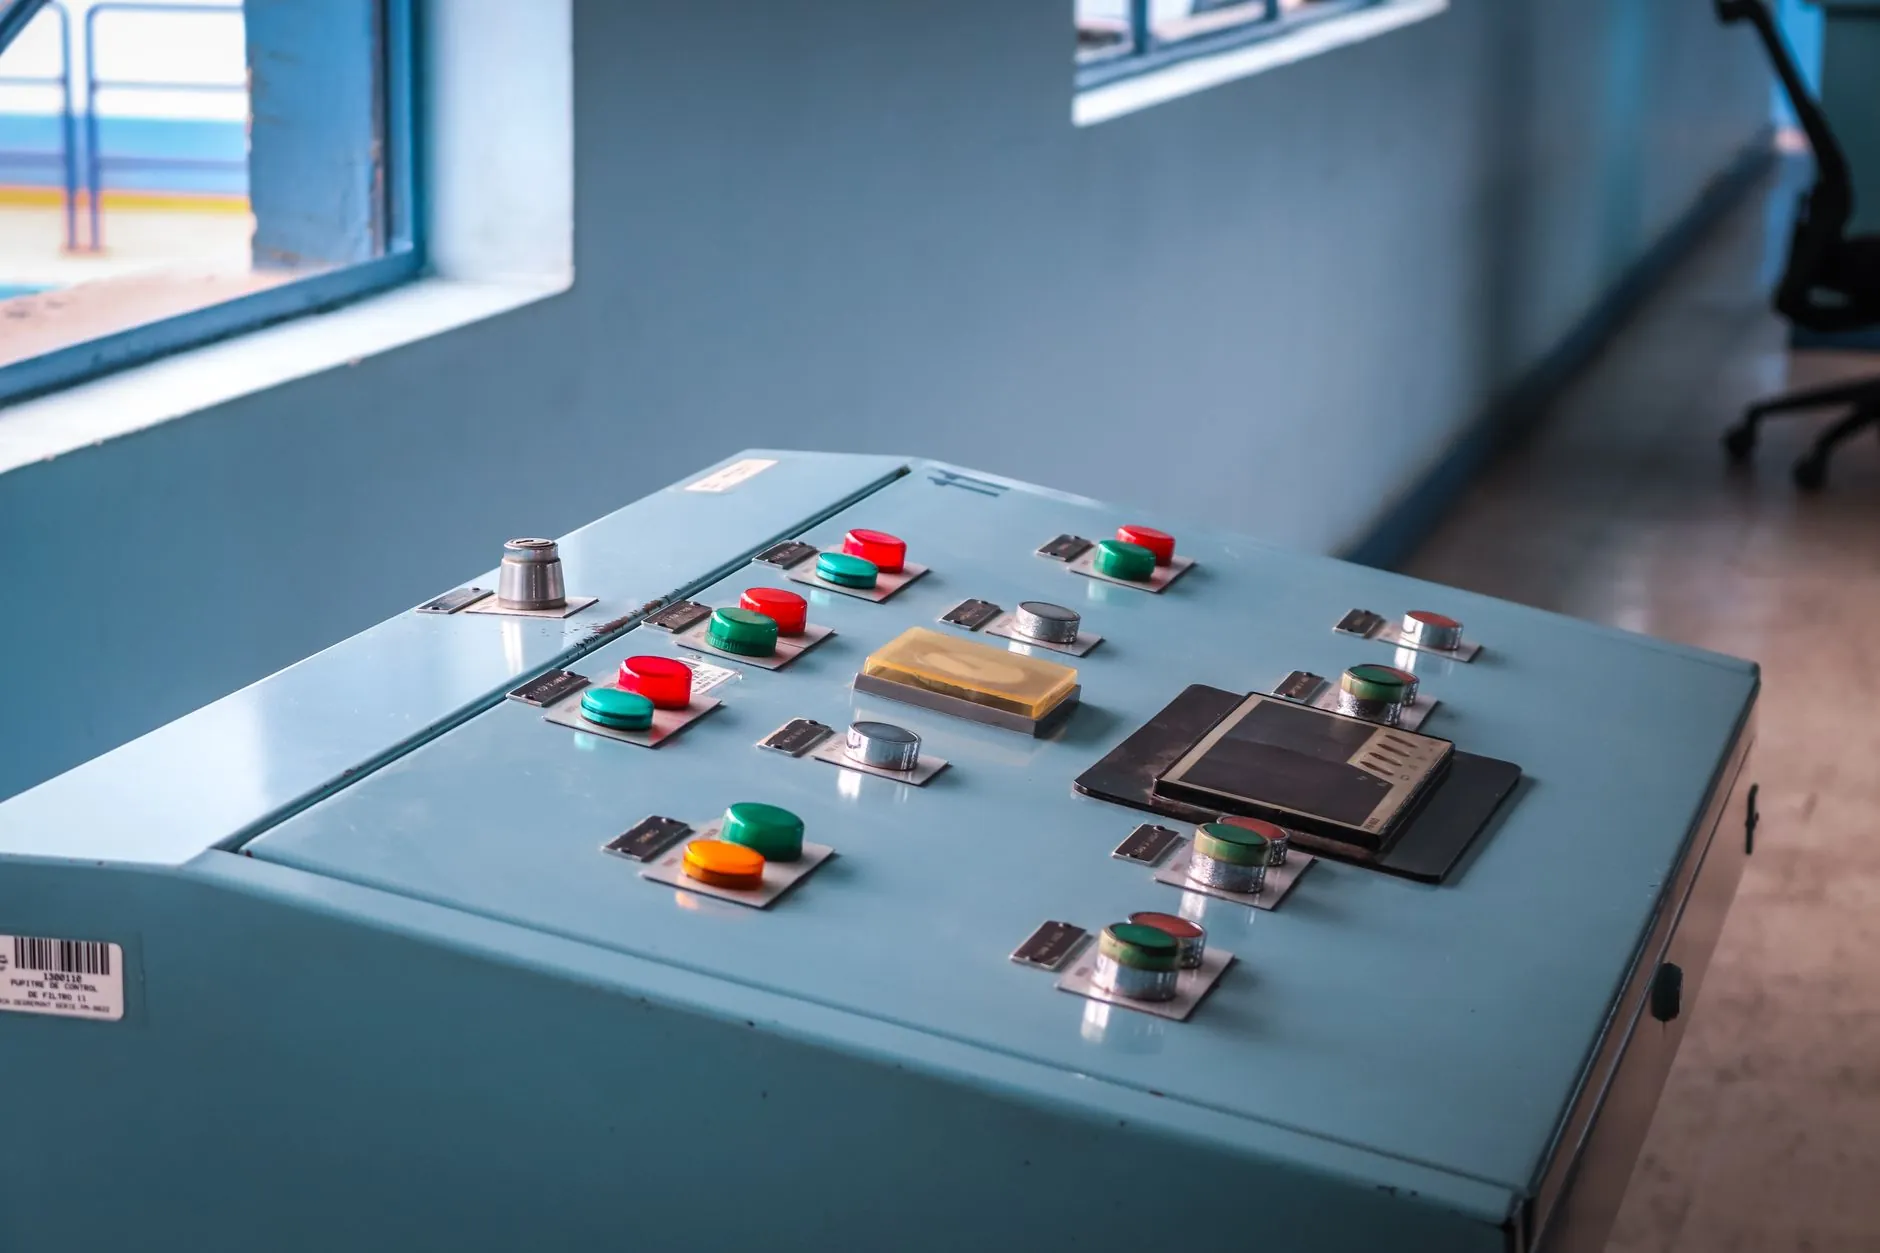
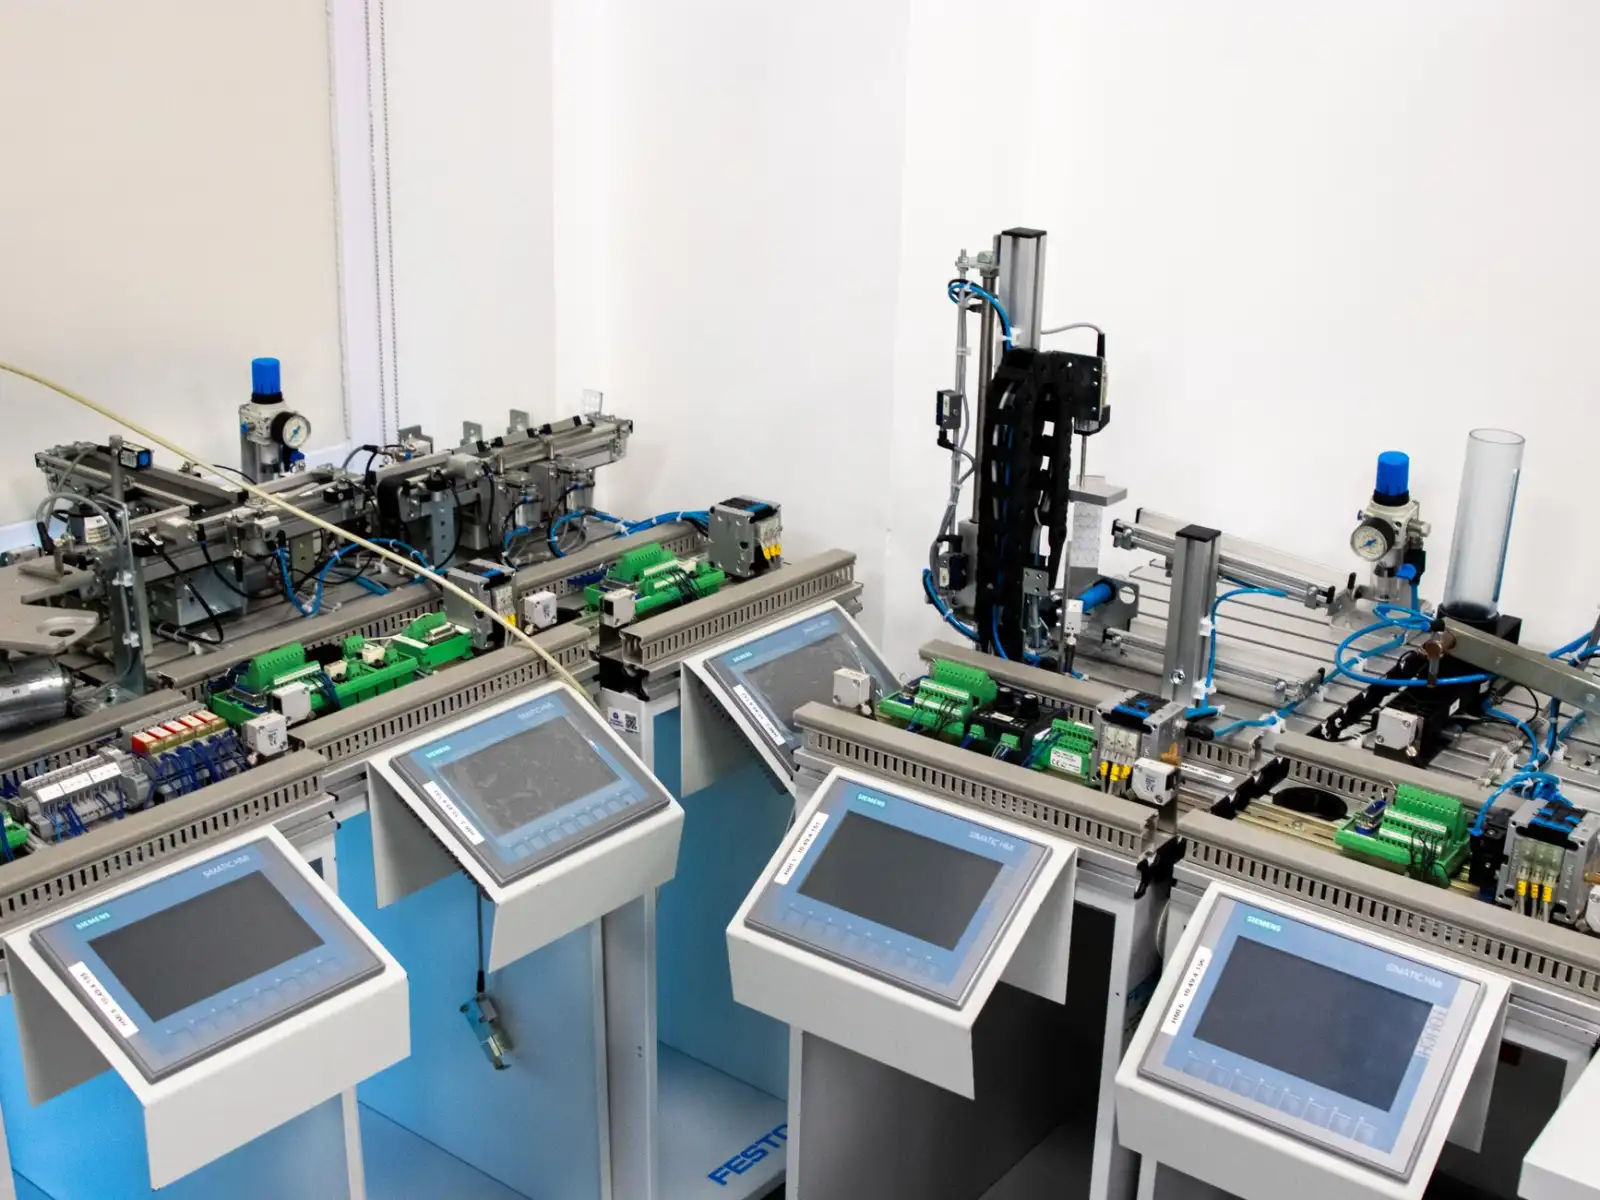
PLC控制柜的核心价值不在于柜体本身,而在于它将PLC控制器、I/O模块、继电器、断路器、端子排、电源模块等电气元件进行系统化集成,形成一套具备逻辑运算、信号隔离、故障保护能力的控制单元。在工业自动化产线中,它承担着三类关键任务:逻辑控制(如顺序动作、互锁关系)、过程监控(如温度、压力、位置信号的闭环调节)以及数据采集(将现场仪表与传感器信号转化为可追溯的数字化记录)。
值得注意的是,随着产线柔性化需求提升,PLC控制柜的角色正从"执行层"向"边缘层"延伸。柜内集成的工业网关或通信模块,使设备联网成为可能——产线数据不再孤立于车间,而是向上对接MES或SCADA系统,形成从现场到管理层的完整数据链路。
选型中最容易踩的三个坑
在实际项目中,PLC控制柜的选型失误往往不会在调试阶段暴露,而是在产线运行3~6个月后集中显现。以下三类问题最为典型:
- I/O点数预留不足:不少项目按当前需求配置I/O模块,忽略了产线后续工位扩展。经验做法是数字量I/O预留15%~20%余量,模拟量通道预留10%左右,同时确认PLC背板或机架是否支持后续插槽扩展。
- 通信协议与上层系统不匹配:设备联网需求提出时,若PLC仅支持串口Modbus RTU而MES要求OPC UA或MQTT对接,中间就需要额外配置协议转换网关,增加成本与故障点。选型阶段应明确数据采集的频率、协议和上位系统接口。
- 散热与防护等级失配:粉尘较大的冲压车间或油雾环境,IP54以下的柜体防护等级难以长期稳定运行;而柜内变频器与PLC混装时,若未做热隔离分区,夏季柜温可轻松超过45℃,导致PLC偶发宕机。
这些问题的共同根源在于:选型时只关注了PLC的品牌和CPU性能,而忽略了控制柜作为"系统"的整体工程匹配度。
从工程实践出发的选型建议
一套可靠的PLC控制柜选型流程,应当从现场环境评估开始,而非从PLC型号开始。先确认安装环境的温度范围、粉尘/湿度等级、电磁干扰源分布,再据此确定柜体材质(碳钢喷塑或不锈钢)、防护等级和散热方案(自然散热、风扇或工业空调)。
在控制器层面,建议根据控制对象的响应要求区分处理:高速运动控制或精确定位场景,优先选择支持运动控制指令集的PLC平台;而以过程逻辑和数据采集为主的产线,则可侧重CPU的通信能力和数据处理性能。对于需要设备联网的项目,选型清单中应明确列出:以太网口数量、支持的现场总线协议、是否具备边缘计算或数据缓存能力。
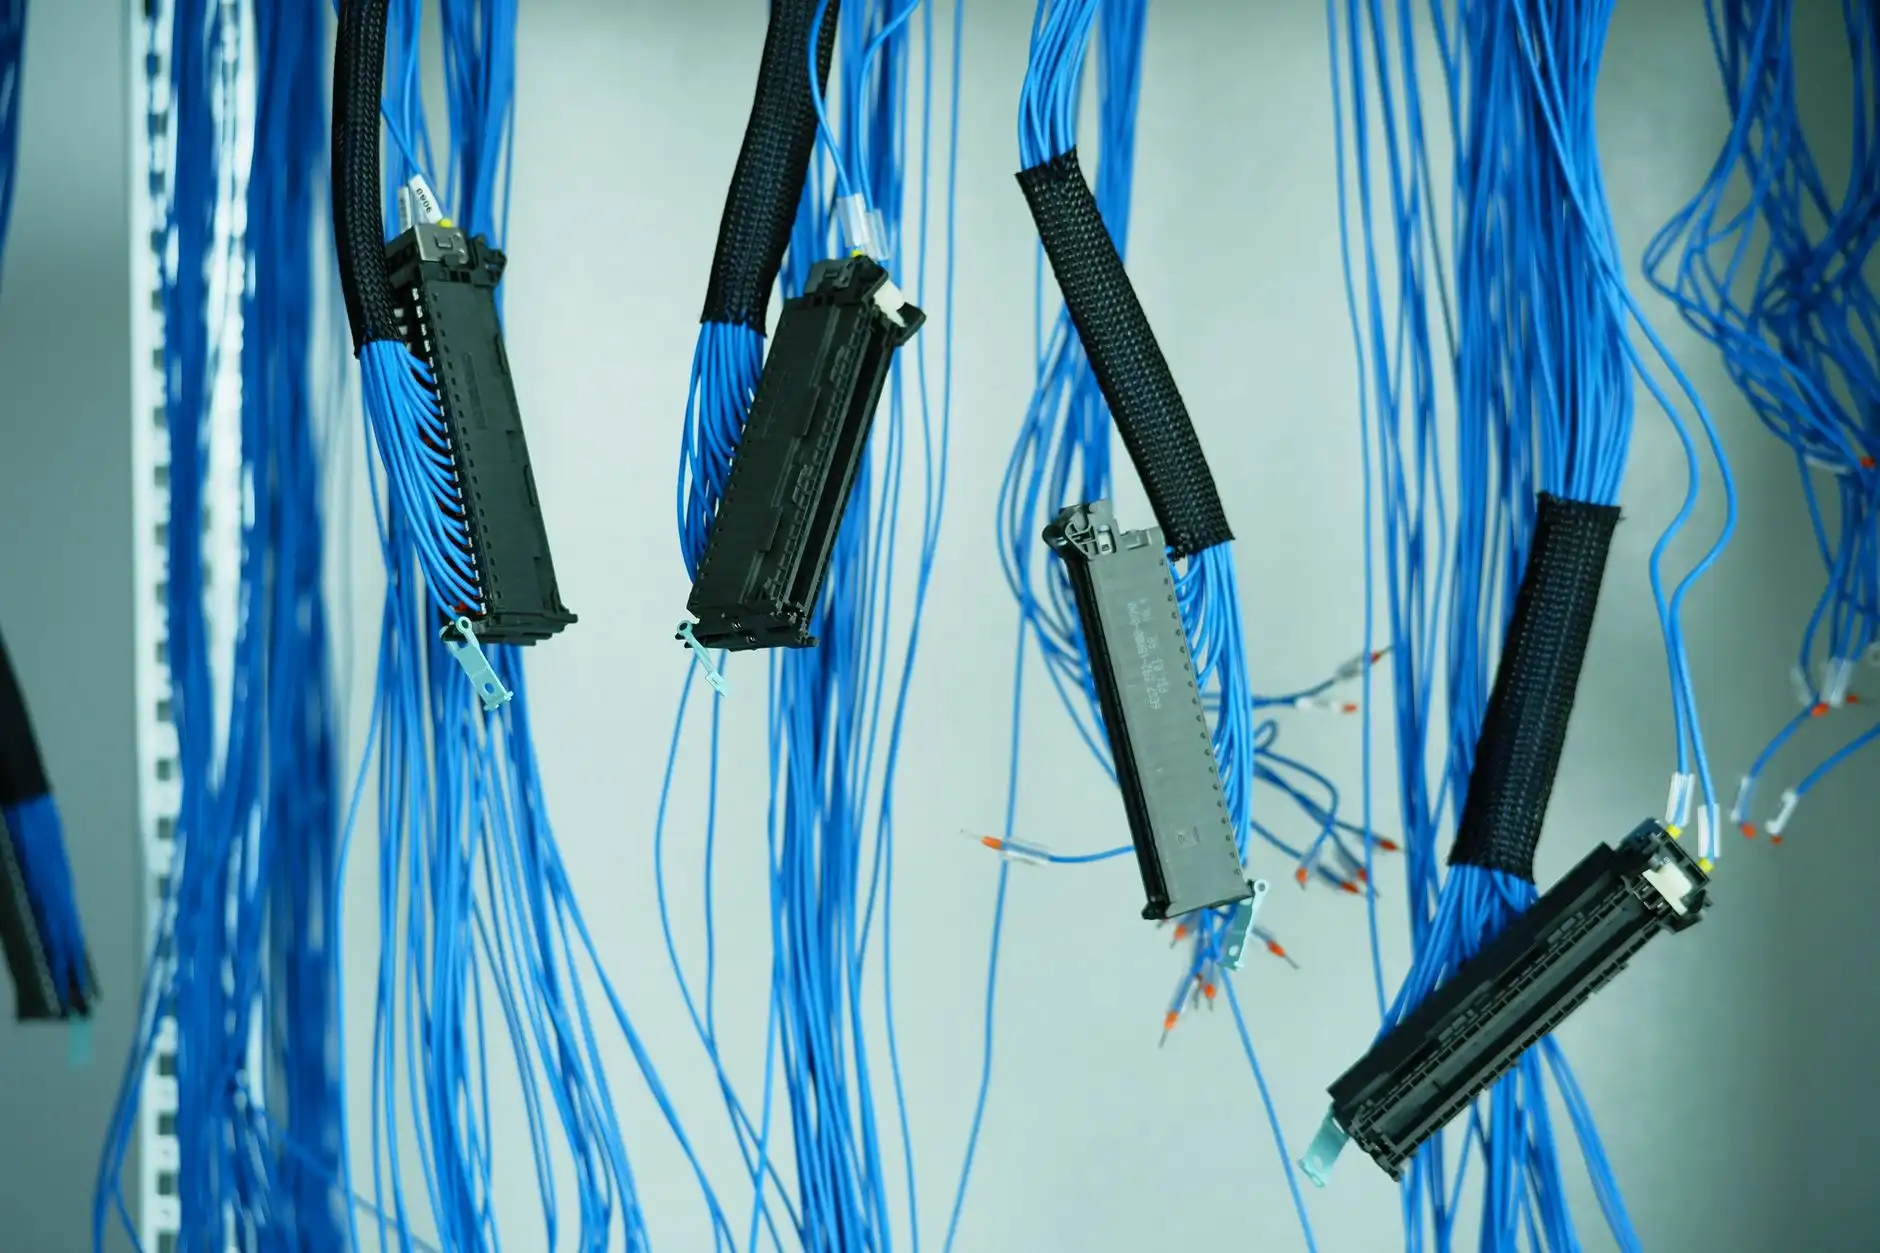
端子与布线设计同样值得投入精力。合理的端子排布局、清晰的线号标识和分色走线,能将后期排故时间缩短30%以上——这是很多一线维保工程师的共识。
写在最后
工业自动化的演进方向是更柔性、更互联、更可感知。PLC控制柜作为产线控制与数据采集的物理载体,其选型逻辑也在从"够用"转向"可演进"。在规划阶段多花一周时间厘清I/O余量、通信架构和散热边界,往往比调试阶段加班两周更划算。中极智联(天津)网络科技有限公司在工业自动化系统集成与设备联网方案方面持续积累工程经验,如需进一步探讨产线控制架构,欢迎与我们交流。