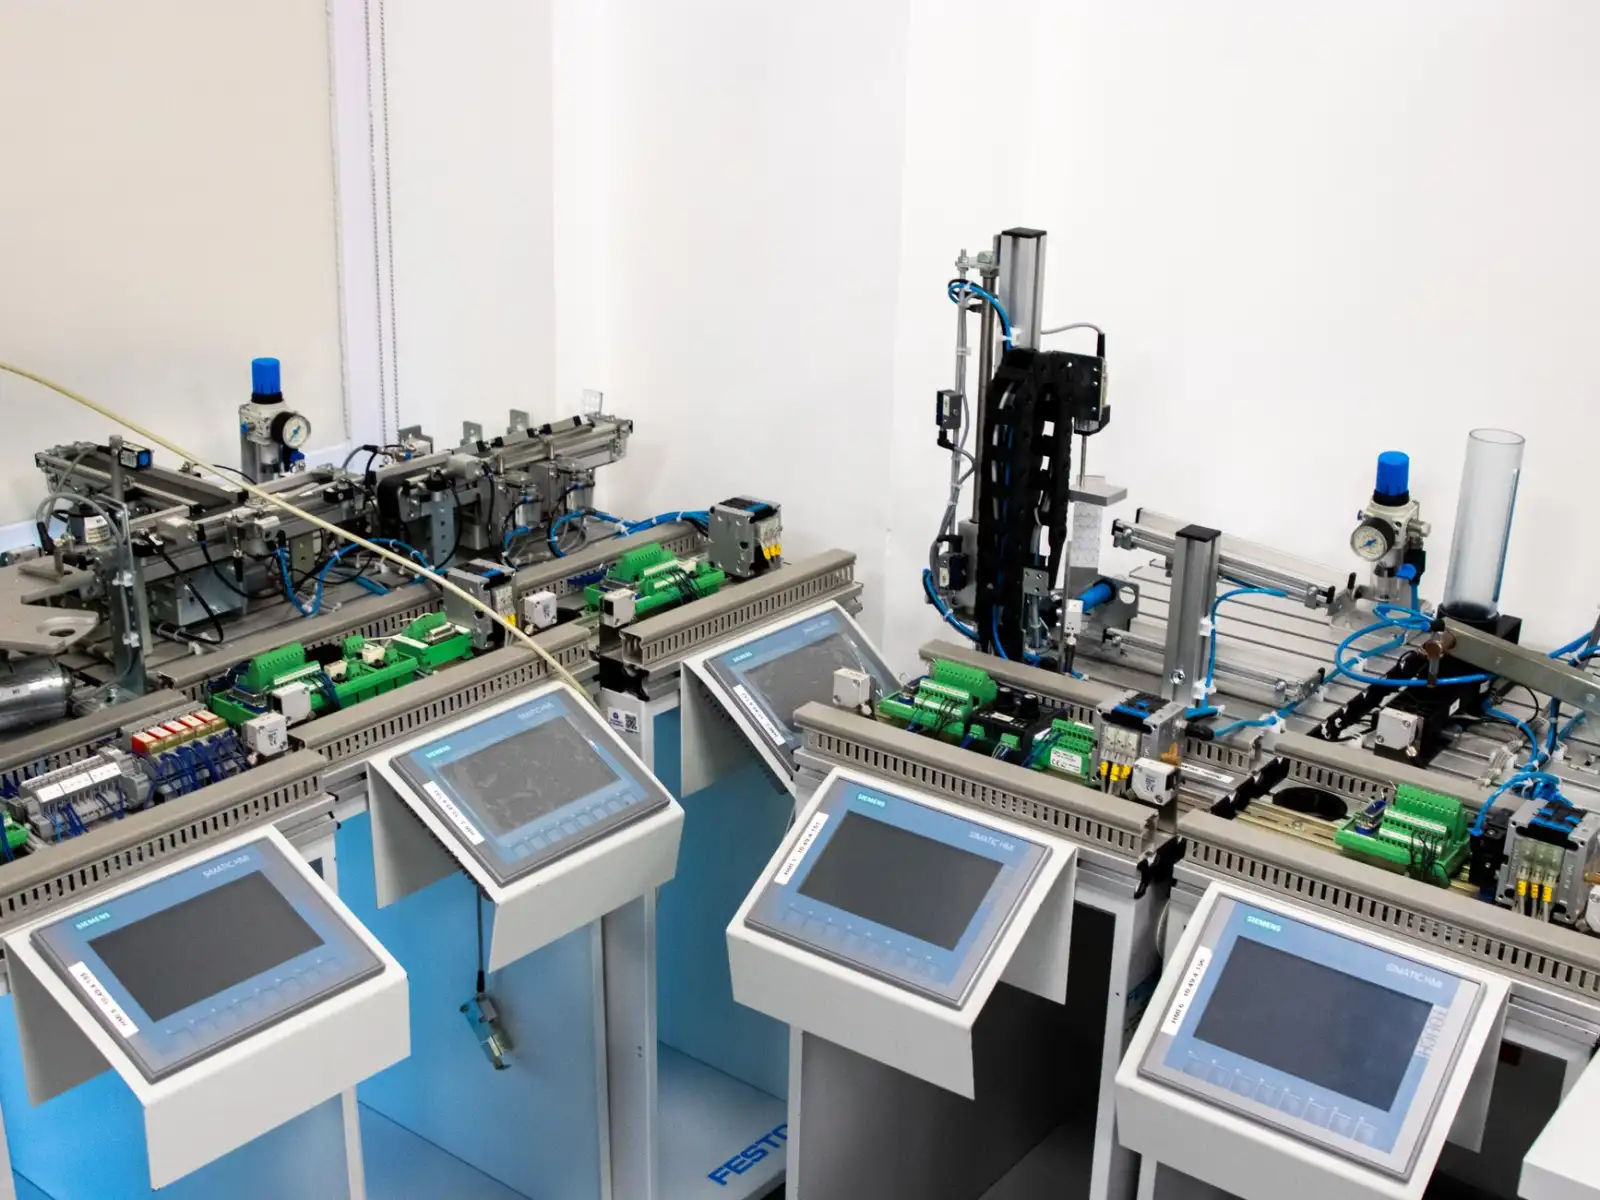
数据采集终端与PLC控制柜在工厂设备联网中的协同应用解析
工厂设备联网的难点往往不在网络本身,而在于如何把PLC、仪表、传感器等异构设备的数据稳定、实时地"抽"出来。中极智联在多个产线数字化项目中反复验证了一个组合方案:以数据采集终端负责边缘侧协议解析与数据清洗,以PLC控制柜承担现场控制与信号汇聚,两者协同,构成设备联网的可靠底座。理解这一协同逻辑,对正在推进工业自动化改造的工厂很有参考价值。
一、分工逻辑:控制归控制,采集归采集
很多工厂在联网初期习惯让PLC直接对外提供数据,结果控制程序与通信任务耦合,扫描周期被拖慢,严重时影响产线节拍。合理做法是让PLC控制柜专注实时控制与I/O信号处理,数据采集终端通过Modbus RTU/TCP、OPC UA、Profinet等协议与PLC控制柜内的CPU或通信模块对接,独立完成协议转换和上云。
这种分工带来三个直接收益:
- 控制实时性不受影响:采集终端独立运算,PLC扫描周期波动可控制在1ms以内;
- 协议适配更灵活:老旧设备通过RS-485接入,新设备走以太网,终端统一做语义映射;
- 故障隔离:采集链路异常不会反噬控制回路,运维边界清晰。
二、协同关键点:时钟、点位与断点续传
两者协同的质量,取决于三个工程细节。其一是时钟同步,采集终端与PLC控制柜建议统一走NTP或PTP对时,否则多设备数据在时序分析时会出现毫秒级错位,影响故障回溯。其二是点位规划,采集点位应按工艺段分组,避免一次性全量轮询导致总线负载过高,实践中把高频点位(如节拍、报警)与低频点位(如能耗累计)分通道采集效果明显。其三是断点续传,车间网络抖动是常态,终端本地需具备缓存能力,网络恢复后按时间戳补传,保证设备联网数据的完整性。
三、案例:一条装配线的改造实践
某汽车零部件工厂的装配线原有8台设备,品牌混杂,数据孤岛严重。改造中保留原有PLC控制柜,在柜内加装数据采集终端,通过Modbus TCP读取PLC寄存器,同时以RS-485接入两台老式拧紧枪。终端在边缘侧完成单位换算与异常过滤,再经MQTT上传至平台。上线后设备综合效率(OEE)统计从人工填报转为自动生成,数据延迟控制在2秒以内,报警响应时间缩短约40%。这套方案的价值不在于技术堆叠,而在于让工业自动化系统与信息化系统各司其职、稳定握手。
设备联网不是一次性工程,而是随产线演进而持续迭代的过程。选型时建议优先考察采集终端的协议库覆盖度与PLC控制柜的扩展余量,为后续产线扩容留出空间。