数据采集终端与PLC控制柜在工业自动化中的协同应用解析
在一条典型的汽车零部件装配线上,每秒钟有超过200个传感器信号在流动。如果这些信号只停留在PLC内部做逻辑判断,而没有被采集、上传和分析,管理者看到的永远只是"设备在转",而非"产线在优化"。这正是数据采集与PLC控制柜必须协同工作的根本原因。
PLC控制柜的"信息孤岛"困境
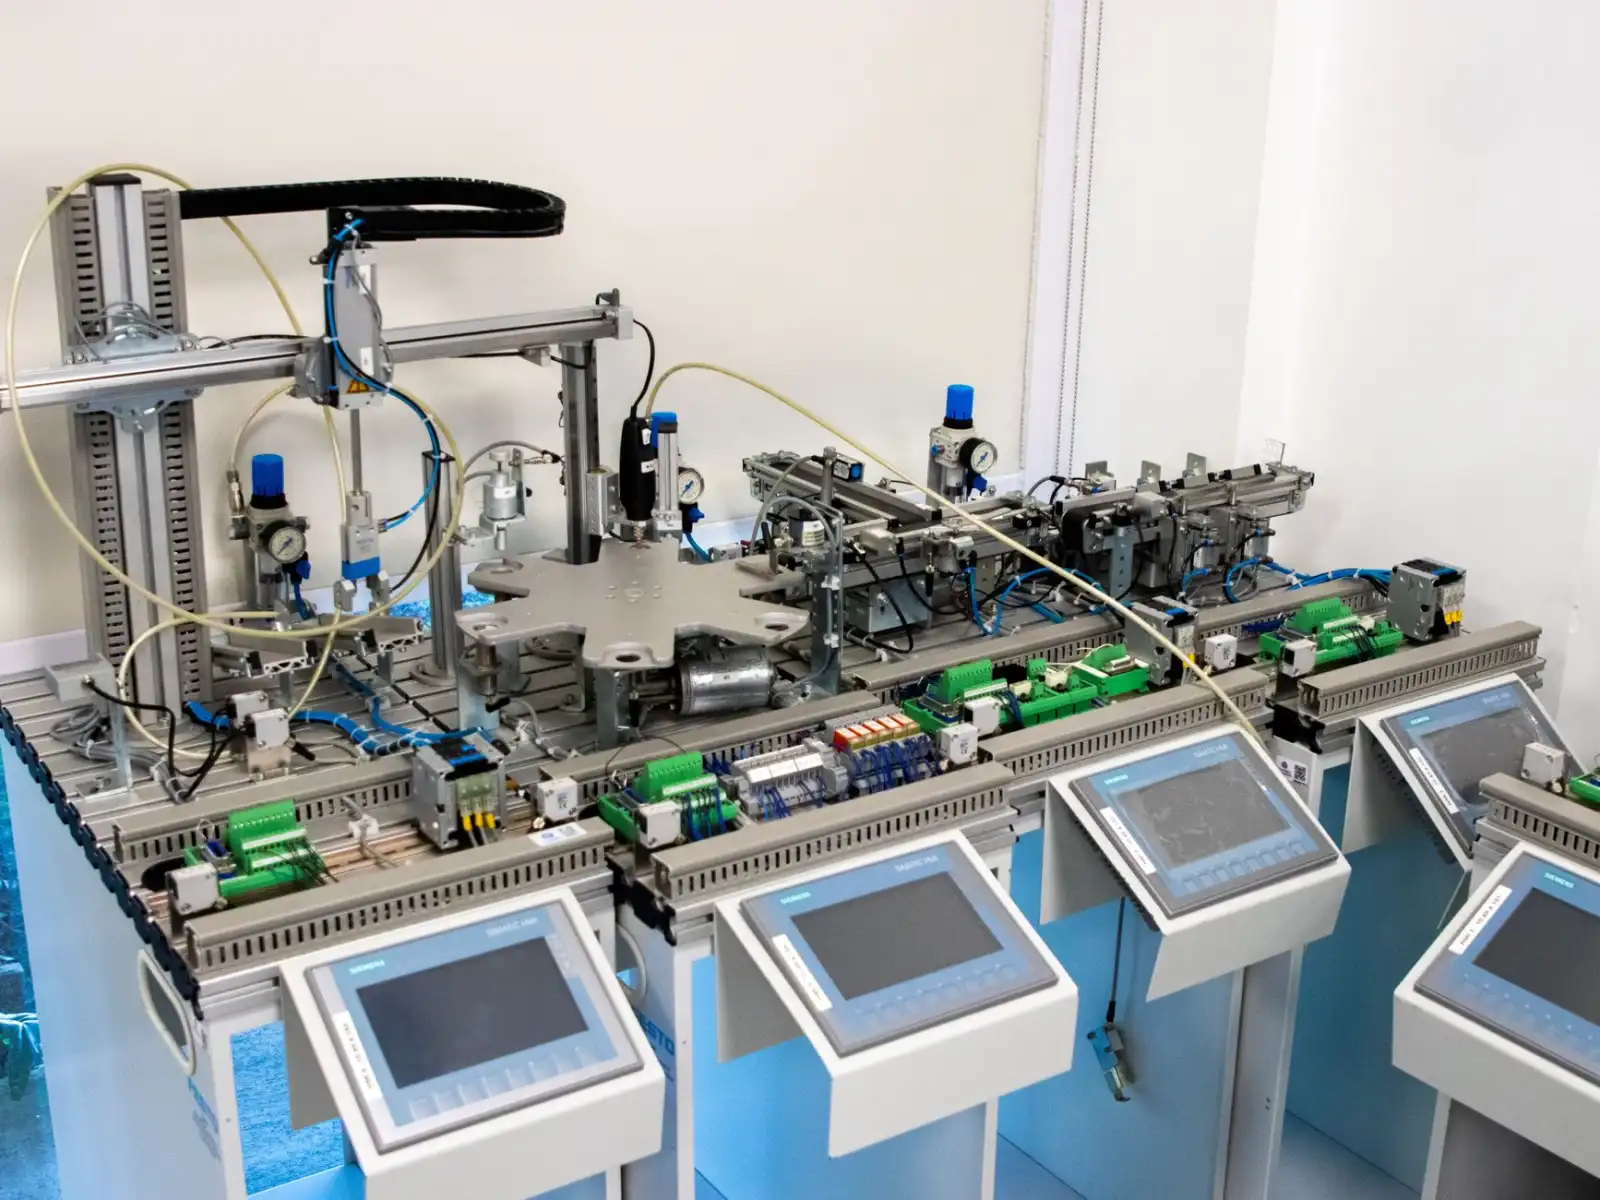
PLC控制柜在工业自动化中承担着逻辑控制、顺序执行和安全联锁的核心任务。但一个容易被忽视的事实是:绝大多数PLC的运算周期在10ms以内,它擅长"做决定",却不擅长"存数据"。当产线需要追溯过去72小时的工艺参数曲线时,PLC内部的寄存器容量往往捉襟见肘。
更现实的问题是,不同品牌的PLC(西门子、三菱、欧姆龙、汇川等)使用各自的通信协议——Profinet、CC-Link、EtherCAT、Modbus TCP。控制柜之间彼此独立,数据格式不统一,形成一个个"信息孤岛"。
数据采集终端如何打通"最后一公里"
数据采集终端的作用,不是替代PLC,而是做PLC"不擅长的事"——高频采样、边缘缓存、协议转换和断点续传。以中极智联在天津某阀门制造企业的项目为例,现场有12台PLC控制柜分布在三个车间,我们通过部署支持多协议的数据采集终端,实现了以下协同逻辑:
- 协议归一化:采集终端同时解析Modbus RTU和Profinet数据,统一为MQTT格式上传
- 时间戳对齐:PLC扫描周期与采集周期通过NTP对时,误差控制在±5ms以内
- 断网续传:本地缓存不少于7天数据,网络恢复后自动补传,避免数据丢失
这套机制让设备联网不再是简单的"接上网线",而是真正实现了控制层与信息层的数据贯通。
协同应用中的三个关键技术细节
第一,采集频率与控制周期的匹配。如果PLC控制周期是20ms,而采集终端以100ms轮询,那么中间80ms的状态变化就会被遗漏。建议采集频率至少为控制周期的2-4倍,关键工艺点可做到10ms级采样。
第二,寄存器地址映射的规范性。很多现场工程师习惯用绝对地址(如DB1.DBW10)做采集配置,但一旦PLC程序修改,地址偏移就会导致数据错位。更稳妥的做法是使用符号名寻址或建立统一的地址映射表。
第三,边缘计算的分工。并非所有数据都需要上云。振动频谱分析、简单阈值报警这类任务,放在采集终端边缘侧完成即可,只有趋势数据和异常事件才需要上传。这样能把设备联网的带宽成本降低60%以上。
给现场工程师的实践建议
如果你正在规划一条新产线的工业自动化架构,不妨从这三个问题入手:
- PLC控制柜是否预留了独立的通信模块或网口?不要指望用编程口做长期数据采集。
- 采集终端是否支持你现场所有PLC品牌的协议驱动?提前确认驱动列表,避免二次开发。
- 数据上传后谁来消费?如果MES或SCADA系统没有对接计划,采集终端就只是一台"昂贵的记录仪"。
从趋势看,PLC控制柜正在从"纯控制"向"控制+边缘计算"演进,而数据采集终端也在向下兼容更多工业协议。两者的边界会越来越模糊,但协同逻辑不会变——控制要快,采集要全,联网要稳。中极智联在天津及周边地区的多个项目中,正是围绕这三个原则做方案设计,让数据从产线末端真正流动到决策桌面。