数据采集终端与PLC控制柜的协同架构:设备联网方案设计解析
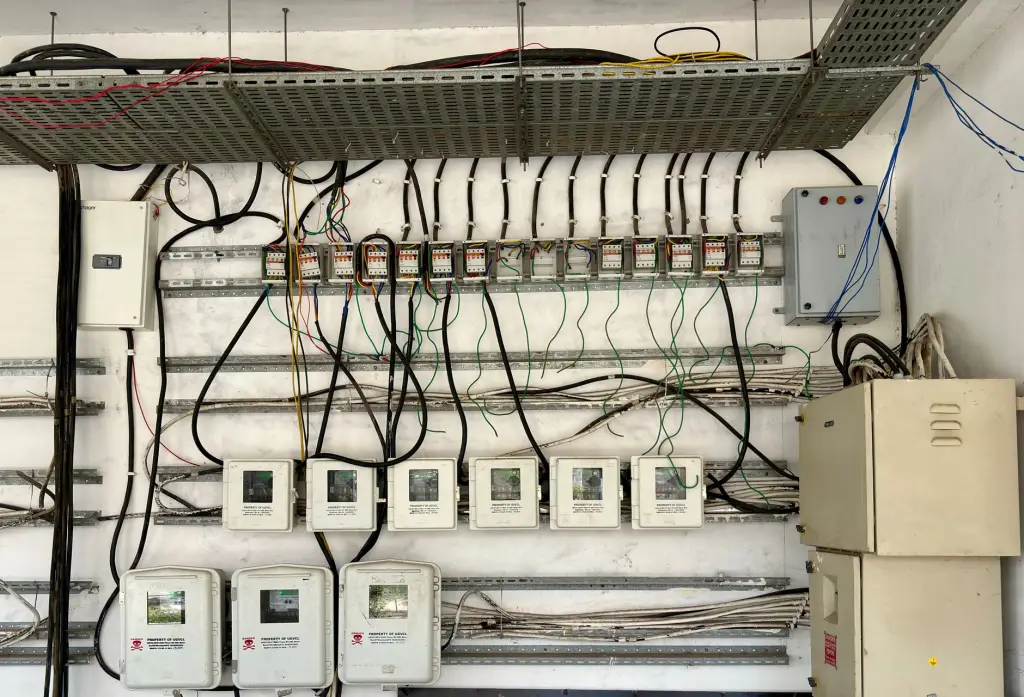
在一条汽车零部件产线上,PLC控制柜已经承担了大部分逻辑控制任务,但管理层依然拿不到实时的产量、能耗和报警数据。问题往往不在于PLC本身,而在于控制层与信息层之间缺少一条可靠的数据通道。数据采集终端与PLC控制柜如何协同,正是设备联网方案设计中最关键的一环。
控制层与信息层之间的断层
大量制造现场存在一个共性现象:PLC控制柜完成单机或产线级自动化多年,设备本身运行稳定,但数据仍以人工抄录、Excel汇总的方式向上传递。这种模式下,数据采集的时效性通常以小时甚至天为单位,远不能满足质量追溯和OEE分析的需求。部分企业尝试加装网关做设备联网,却因为对PLC通讯协议理解不足、采集点位规划混乱,导致数据可用性很差——采上来的不是重复值就是无效状态字。
协同架构的核心技术要点
数据采集终端与PLC控制柜的协同,本质上是控制域与信息域的边界设计。合理的架构需要解决三个层面的问题:
- 通讯协议适配:主流PLC控制柜内部涉及西门子S7、三菱MC、欧姆龙FINS、Modbus TCP等多种协议。采集终端需支持多协议并行解析,且不能影响PLC扫描周期。
- 采集点位规划:不是所有寄存器都值得采。应优先选取设备状态字、报警代码、产量计数、关键工艺参数(如温度、压力、节拍),避免高频轮询非关键地址造成通讯负载。
- 边缘预处理能力:采集终端在本地完成数据清洗、死区过滤和断线缓存,再通过MQTT或OPC UA上云,这是保证设备联网稳定性的关键设计。
一个容易被忽视的细节是采集终端与PLC控制柜的电气隔离。产线环境中变频器、伺服驱动器产生的电磁干扰可能通过通讯线路耦合,导致数据丢包。采用光电隔离的RS-485收发器或工业级以太网隔离模块,能显著降低误码率。某包装设备项目实测数据显示,加装隔离模块后,Modbus RTU通讯的丢包率从约0.8%降至0.05%以下。
设备联网方案的落地方法
实施层面,建议按照“先通后优”的路径推进。第一步,确认PLC控制柜的通讯口资源——是否预留以太网口、串口是否被触摸屏占用、是否支持扩展通讯模块。第二步,在不停机的前提下,通过PLC的编程口或扩展通讯模块旁路取数,避免改动原有控制逻辑。第三步,采集终端与PLC控制柜之间建立独立的通讯链路,与HMI走不同通道,防止总线冲突。
对于老旧设备,PLC控制柜不具备以太网能力的情况,可采用串口转以太网模块或IO采集模块补充,但需注意采样频率与控制周期的匹配。例如注塑机节拍通常在20~60秒,采集频率设为1秒足够;而高速冲压设备节拍在毫秒级,则需要采集终端具备更高的轮询能力或改用事件触发方式。
从趋势看,工业自动化架构正在从“PLC控制柜为中心”向“控制+边缘计算”双层结构演进。数据采集终端不再只是透明传输的管道,而是承担协议转换、数据建模和边缘决策的节点。对于正在推进设备联网的制造企业,把采集终端的选型与PLC控制柜的通讯能力同步规划,比事后打补丁更省成本,也更容易为后续的MES对接和预测性维护留出空间。